Module Optionnel : Maintenant que notre structure logicielle est propre et facile à dompter sous OpenNeptune, nous allons repousser les limites de l'impression sur cette géante. Si la Neptune 4 Max est taillée pour avaler des kilomètres de filament avec sa buse de 0.4 mm d'origine, elle est tout aussi capable de produire une finesse chirurgicale. Passage en buse de 0.2 mm : voici le guide complet, du remplacement matériel jusqu'aux ajustements logiciels sous Klipper et OrcaSlicer.
1. Remplacement matériel : L'astuce du Hotend dédié
Dans une procédure classique, le remplacement d'une buse s'effectue directement sur la machine montée. Il faut d'abord chauffer le bloc aux alentours de 230 °C, décharger le filament, puis maintenir fermement le corps de chauffe avec une clé fixe tout en dévissant la buse à l'aide d'une clé adaptée. La nouvelle buse est ensuite amorcée à la main puis verrouillée avec un serrage à chaud précis pour garantir l'étanchéité du filetage et éviter les fuites de plastique fondu.
Dévisser une buse directement sur la machine est une opération fastidieuse : risques de brûlures, câbles du thermistor fragiles et contraintes mécaniques sur l'axe. Pour basculer d'un diamètre à l'autre sans perdre de temps, la meilleure méthode repose sur le swap complet de la tête d'impression.
MON ORGANISATION : WORKFLOW À 2 TÊTES DÉDIÉES ET 4 HOTENDS EN ROTATION
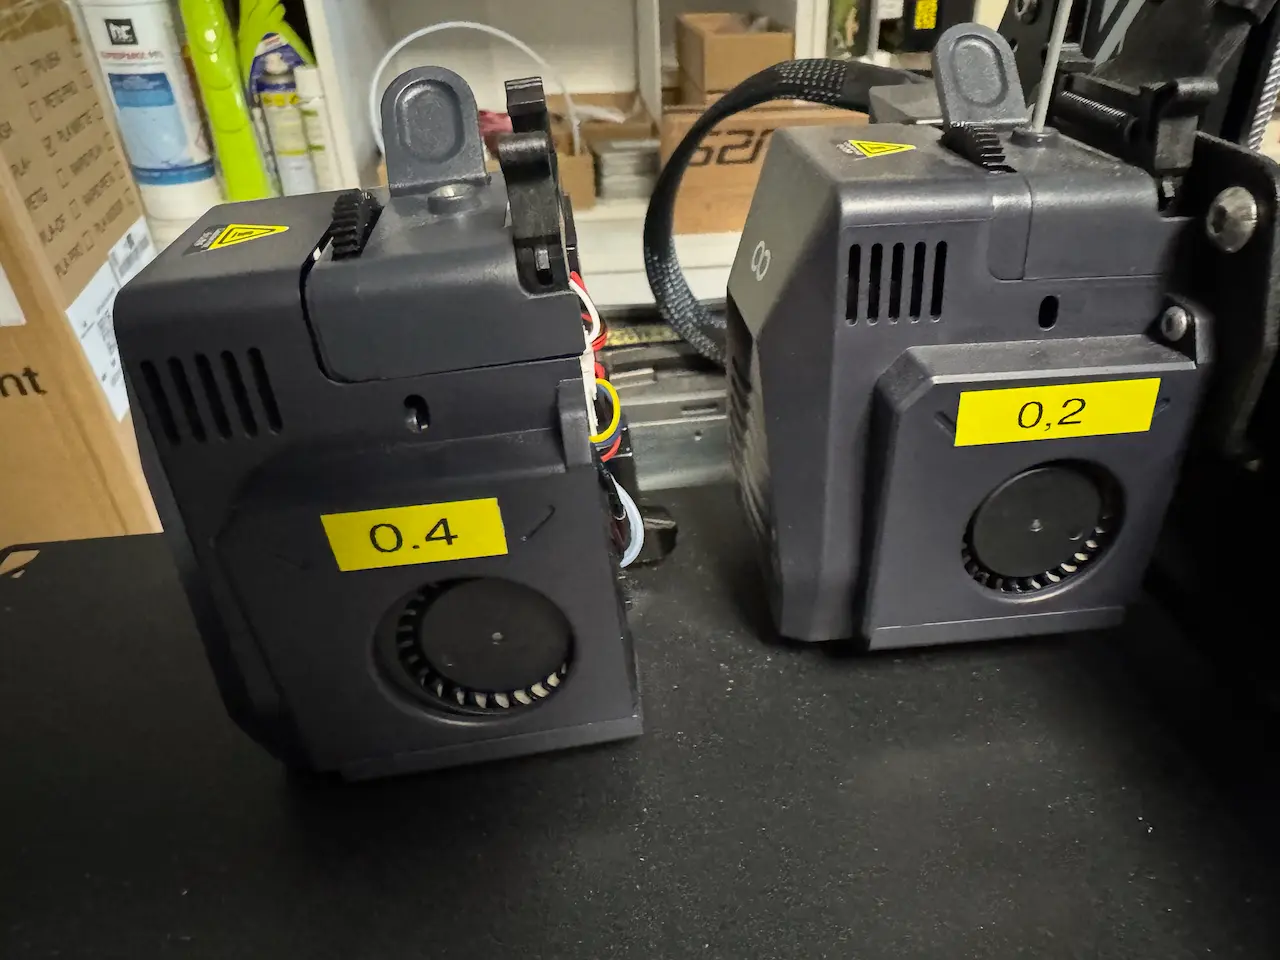
Pour ne jamais interrompre mes impressions et travailler en toute sécurité sur établi, j'ai mis en place une rotation basée sur 2 têtes d'impression complètes et 4 hotends au total (2 en 0.4 mm et 2 en 0.2 mm) :
- 2 Têtes d'impression étiquetées : J'ai opté pour l'achat d'une seconde tête complète. L'une est dédiée au 0.4 mm et l'autre au 0.2 mm, chacune portant une étiquette claire (
0.4ou0.2). Passer d'un diamètre à l'autre prend moins de 5 minutes : il suffit de débrancher et swapper la tête sur l'imprimante. - 2 Hotends de réserve prêts en stock : Je conserve en permanence un hotend monté en 0.4 mm et un autre en 0.2 mm, immédiatement prêts à intégrer une tête en cas de besoin.
- Installation vs Démontage (au décapeur thermique) :
- Sur un hotend neuf : La buse se monte facilement à froid sur l'établi avant la première utilisation.
- Sur un hotend usagé : Il est impossible de démonter la buse à froid (le plastique résiduel bloque le filetage). Je fixe le bloc dans un mini-étau sur mon établi et le chauffe au décapeur thermique pour retirer et remplacer la buse sans aucune contrainte sur la structure de la machine.
- Rotation fluide hors ligne : Une fois la tête retirée de la machine, le hotend à remplacer est immédiatement permuté avec celui de réserve, tandis que le reconditionnement du hotend usagé avec une nouvelle buse du diamètre concerné, se fait à mon rythme.
 Cliquez sur la photo pour l'agrandir
Rappel : Attention aux filaments chargés
Une buse de 0.2 mm possède une section de sortie minuscule. Bannissez impérativement les filaments chargés (bois, carbone, paillettes, phosphorescents) qui la boucheraient instantanément. Privilégiez des PLA ou PLA+ de haute pureté.
2. Déclaration logicielle dans Klipper
Grâce à la réorganisation modulaire de notre projet ZEW-Neptune4Max, les paramètres de l'extrudeuse sont isolés dans leur propre fichier dédié. Ouvrez le fichier Hardware/Extruder.cfg depuis Mainsail et modifiez le diamètre de la buse :
# --- Fichier : Hardware/Extruder.cfg ---
[extruder]
# --- CONFIGURATION BUSE 0.2 mm ---
nozzle_diameter: 0.200
filament_diameter: 1.750
Vous utilisez une installation OpenNeptune standard ?
Si vous n'avez pas encore appliqué l'arborescence personnalisée ZEW-Neptune4Max, vous ne trouverez pas le dossier Hardware/. Dans ce cas, la section [extruder] se situe directement à la racine dans votre fichier principal printer.cfg.
Sauvegardez les modifications et relancez Klipper via la commande SAVE_CONFIG ou le bouton RESTART de votre interface.
3. Calibrage obligatoire : Z-Offset et Nivellement
Même en conservant une géométrie globale similaire, la longueur physique d'un nouveau hotend ou d'une nouvelle buse varie toujours de quelques dixièmes de millimètre. Avec une hauteur de couche de travail fixée à 0,12 mm (la première couche restant configurée à 0,2 mm pour garantir une accroche parfaite du plateau), l'imprécision ne pardonne pas :
- Chauffe de la machine : Portez le plateau à 60°C et la buse à 140°C pendant au moins 10 minutes afin de stabiliser les dilatations thermiques du bloc et de la structure.
- Z-Offset ultra-précis : Refaites la procédure d'ajustement de la hauteur de buse (méthode de la feuille de papier ou cale d'épaisseur) depuis Mainsail via la commande
PROBE_CALIBRATE. - Nouveau Bed Mesh : Relancez un palpage automatique complet du plateau pour générer une cartographie parfaitement adaptée à ce nouvel assemblage.
Astuce première couche
Conserver une première couche à 0,2 mm d'épaisseur, même lorsque l'on imprime le reste de la pièce en 0,12 mm, offre une tolérance mécanique indispensable pour compenser les micro-imperfections du plateau et assurer une adhésion irréprochable.
4. Synchronisation avec le Bundle OrcaCloud
Côté Slicer, pas besoin de reconstruire un profil de zéro : notre bundle officiel ZEW-Neptune4Max prend en charge cette configuration et intègre directement des profils dédiés aux filaments Elegoo PLA+ (proposés en plusieurs déclinaisons de couleurs) calibrés sur mesure pour la buse de 0.2 mm.
Dans OrcaSlicer :
- Sélectionnez le profil d'imprimante ZEW-Neptune4Max (Buse 0.2 mm).
- Choisissez le profil de filament correspondant à votre couleur : Elegoo PLA+ [Couleur] (Buse 0.2 mm).
- Chargez le profil de qualité 0.12 mm High Detail.
- Vérifiez que la vitesse d'impression est automatiquement bridée pour respecter le débit volumétrique réduit de la petite buse.
Bonnes pratiques : Faut-il recalibrer chaque bobine ?
Bien que nos profils préconfigurés pour l'Elegoo PLA+ offrent une base d'impression immédiatement fonctionnelle, la buse de 0.2 mm pardonne beaucoup moins les légères variations d'un lot de filament à un autre (tolérance de diamètre, pigments) ou le changement de couleur.
Pour garantir des détails d'une précision absolue sans bavures ni sur-extrusion, nous vous recommandons d'exécuter un test rapide de Pressure Advance et de Flow Rate via l'onglet Calibration d'OrcaSlicer lors du premier chargement d'une nouvelle bobine ou d'un nouveau lot.
Une fois votre modification logicielle et matérielle validée, vous pouvez passer à l'article suivant pour découvrir la galerie de rendu comparative sur nos pièces de test.